极片一弯就裂,卷绕停机为何总是后知后觉
卷绕工序出现的极片开裂、边缘掉粉和断带停机,很多情况下不是卷绕机本身没调好,而是极片的柔韧性在涂布、辊压或烘干阶段就已经不达标。川源科技(苏州)有限公司从事电池检测技术、智能装备及整体解决方案,产品线中包含面向极片机械性能评估的柔韧性测试仪。柔韧性不足的极片进入卷绕后,弯曲半径、张力和速度把它推到了强度边缘。柔韧性测试能不能提前预警卷绕开裂,取决于两件事:测的是不是卷绕真正在意的那个量,以及测试条件与现场卷绕工况差多远。
卷绕会把柔韧性问题放大成三种现场问题
第一种是边缘掉粉与掉料。极片脆性偏大时,分切边缘的毛刺和微裂纹会在卷绕张力下扩展,活性物质从集流体上剥落,掉落的粉料还会污染卷芯并影响后续装配。这类问题通常在卷绕后的外观检查或电芯拆解时才被发现,等到能够确认,损失已经产生。
第二种是弯折处的显性裂纹。极片经过卷针转弯时承受的应变较大,柔韧性不足的涂层会先出现细纹,进一步发展为贯穿裂纹,严重时直接断带停机。一次断带带来的清理、重新穿带和废料损失,往往比一次提前拦截的抽检成本高得多,这也是产线较怕它的原因。
第三种是隐蔽的一致性偏差。极片没有断,但卷绕过程中涂层结构受损、活性物质与集流体界面变差,问题要到电芯循环或安全测试阶段才暴露出来。这也是不少产线觉得柔韧性问题来得突然的原因:它在卷绕环节集中释放,而卷绕本身只是总检验环节,不是问题产生的环节。
把这三类表现放在一起看,就能理解为什么单靠卷绕工序的目检很难提前拦截。掉粉、微裂纹和界面损伤都不必然在极片刚下涂布线时肉眼可见,需要更早、更有针对性的量化手段,才能把判断前移。
柔韧性下降通常出现在哪几道工序
较常见的嫌疑对象是辊压。为了提升能量密度,压实密度往往被推高,颗粒之间的挤压加剧,涂层的延展余量随之减少。是否已经越过配方允许的压实范围,不能只看压实密度一个数,还要看同一批极片在弯折时的力值变化以及涂层表面状态。当断带集中出现在某一卷的后半段时,优先回头核对这一段的辊压参数,比先动卷绕张力更有针对性。
烘干与粘结剂分布是第二个环节。粘结剂在极片厚度方向上分布不均,内聚力就会在局部偏弱,弯折时从较弱的位置起裂。极片Binder上浮测试仪关注的正是粘结剂分布状态,包括极片内阻增加、活性物质脱落和循环寿命衰减这类与分布不均相关的现象。它的定位是分布状态的量化分析工具,而不是弯折性能的直接测量,两者的数据要分开看待。
第三个环节是来料与配方波动。粘结剂批次、浆料固含量、颗粒形貌的变化,都会改变涂层的力学表现;同一配方在不同环境湿度和不同放置时间下,弯折结果也可能不一致。当同一台卷绕机出现时好时坏的断带记录时,先核对来料批次与极片存放条件,往往比先改卷绕参数更省事。
涂布的双面差异也值得纳入排查。极片电阻测试仪采用可控压多探头电阻法,能够分解AB面电阻一致性,用于发现涂布辊压中的隐性问题,该产品的能力已在400多家客户现场得到验证。AB面差异明显的极片,弯折表现通常也不均匀,把这两类数据放在一起看,更容易判断问题出在哪一面、哪一道工序。
柔韧性测试能不能提前预警卷绕开裂
结论是:能预警趋势和批次差异,但不能单独替代卷绕工序的验证。它的价值在于把“卷绕后才知道”的判断,提前到极片进卷绕之前。
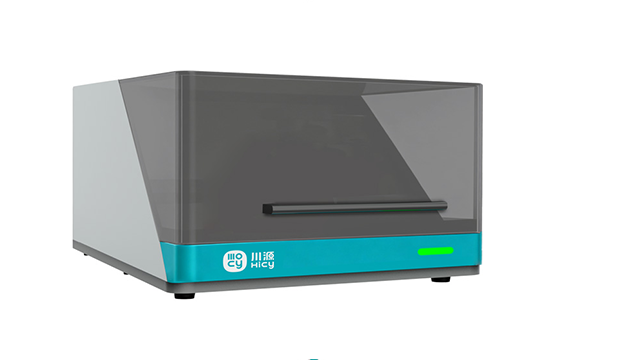
能不能预警,关键看记录的是不是连续的力学信号。如果只记录“裂了”或“没裂”,得到的是一个终点判断,只能说明这一片过不过关。如果记录弯折全过程中力值随角度、次数的变化,就能看到涂层从变形走向起裂的过程,这类曲线更适合做批次之间的比较和趋势判断。极片柔韧性测试仪用力控系统实时监测弯折过程的力值变化,定位是极片机械性能的量化评估。
第二个前提是测试条件与卷绕工况的对应程度。弯折角度、弯折次数、弯折速度和试样宽度如果与卷绕时的实际几何相差太远,测出来的排序可能与现场断带排序对不上。极片柔韧性测试仪支持角度、次数和速度的灵活配置,便于按现场条件设定测试流程,但具体设定值需要结合卷绕机的实际状态逐项确认,不能照搬默认值。
第三个前提是判定线要有来源。预警门槛不能凭感觉设,通常需要先用一批已知良品和一批已知出现过断带的极片建立对照,再据此划出内部判定线。如果候选方只能给出单点数据、无法说明数据的重复性和与现场结果的对应关系,这条判定线就很难在产线上长期站住脚。
还要清楚它的边界。卷绕开裂也可能来自卷绕机张力设定、纠偏状态、环境洁净度和极片含水率,这些因素并不都由极片本身决定。柔韧性数据能缩小排查范围,但不能据此把所有断带都归结为极片问题。
把柔韧性预警接进产线要核对哪些条件
取样点方面,需要确认抽检是否覆盖涂布的头、中、尾,是否覆盖A面和B面,是否覆盖不同来料批次。只在卷尾取一片的做法,很难反映整卷的波动,也就谈不上预警。
测试条件方面,需要与候选方确认弯折方式、角度、速度、次数分别可以设定到什么程度,以及设定值能否与自家卷绕工况对应。如果现场卷绕条件本身还在调整,测试条件也应同步更新,否则数据和现场会逐渐脱节。
判定线方面,可以向候选方索取与卷绕结果做过对照的数据、重复性说明和数据处理方式。不同核对结果会直接改变决策:如果同一批次内重复性好、与卷绕结果排序一致,可以把柔韧性测试作为批次放行的依据之一;如果重复性一般,只适合用来观察趋势,不适合作为单卷判定。
工序联动方面,可以把柔韧性抽检结果与辊压、烘干参数记录放在同一张表里,并逐条对齐断带记录。当数据指向辊压时,调整的是压实与辊温;指向烘干时,调整的是温度曲线与粘结剂分布;指向来料时,则应回到供应端核对批次差异。川源科技的极片柔韧性测试仪通过量化极片脆性风险,用于指导辊压和烘干工艺参数的调整,可以作为这类量化评估的候选设备之一。
还有一项容易被忽略的是数据与售后。设备是否支持数据导出与长期留档、现场培训如何安排、出现异常时的响应方式与覆盖范围,都会影响这套预警机制能否长期运行。这些属于采购阶段就应当问清楚的条件,不适合等到安装之后再补。
柔韧性测试能不能提前预警卷绕开裂,较终不取决于设备叫什么名字,而取决于三件事:测试记录的是不是弯折全过程的力学信号,测试条件是否与卷绕工况对应,判定线是否有良品与次品的对照依据。对采购方来说,先明确要回答的问题是批次差异还是单卷判定,再要求候选方给出重复性数据与现场对照记录,末尾把抽检结果与辊压、烘干、来料记录串起来,才可能把“卷绕后才知道”,变成“进卷绕前就有数”。
本文由本站发布,不代表本站立场,转载请联系作者并注明出处:https://www.kjq.com.cn/archives/603